Warum Titan? Das Metall, das keine Grenzen kennt.
Warum Titan? Das Metall, das keine Grenzen kennt.
Stellen Sie sich vor, Sie sind Ingenieur in einem Luft- und Raumfahrtunternehmen und haben gerade ein Titanbauteil erhalten, das vorzeitig versagt hat. Die Ausfallkosten sind astronomisch, und der Druck, eine Lösung zu finden, ist enorm. Damit sind Sie nicht allein. Titan stellt trotz seiner unglaublichen Eigenschaften besondere Herausforderungen bei der Bearbeitung und Fertigung dar. Doch was wäre, wenn ich Ihnen sagen würde, dass diese Herausforderungen mit dem richtigen Fachwissen und der richtigen Technologie bewältigt werden können? In diesem Blogbeitrag erfahren Sie, warum Titan Fluch und Segen zugleich ist und wie Unternehmen wie Foshan Jopar Machinery Co., Ltd. die Verarbeitung dieses bemerkenswerten Metalls revolutionieren.

Schwachstellen bei der Titanverarbeitung
1. Werkzeugverschleiß und Bearbeitungskosten
Das hohe Festigkeits-Gewichts-Verhältnis und die geringe Wärmeleitfähigkeit von Titan führen dazu, dass die beim Bearbeiten entstehende Wärme nicht schnell abgeleitet wird. Dies verursacht schnellen Werkzeugverschleiß, was häufige Werkzeugwechsel und damit steigende Bearbeitungskosten zur Folge hat. Beispielsweise kann in einer typischen Werkstatt der Luft- und Raumfahrtindustrie die Werkzeugstandzeit im Vergleich zur Bearbeitung von Aluminium um bis zu 50 % reduziert sein, was erhebliche Kostenüberschreitungen und Produktionsverzögerungen zur Folge hat.
2. Oberflächenintegrität und Ermüdungslebensdauer
Die Reaktivität von Titan bei hohen Temperaturen kann zu Oberflächenverunreinigungen führen, was die Dauerfestigkeit von Bauteilen verringert. Bei medizinischen Implantaten können beispielsweise Oberflächenfehler zum Implantatversagen führen, die Patientengesundheit gefährden und kostspielige Rückrufaktionen nach sich ziehen. Die Herausforderung besteht darin, die Oberflächenintegrität zu erhalten und gleichzeitig die erforderlichen Abtragsraten zu erzielen.
3. Wärmemanagement und Verformung
Die geringe Wärmeleitfähigkeit von Titan führt dazu, dass sich die Wärme an der Schneidkante konzentriert. Dies verursacht Temperaturgradienten, die zu Verformungen und Maßabweichungen führen können. Bei der Fertigung dünnwandiger Titanstrukturen für Satelliten können selbst geringfügige Verformungen ein Bauteil unbrauchbar machen, was in manchen Fällen zu Ausschussquoten von bis zu 30 % führt.
Lösungen für die Titanverarbeitung
1. Fortschrittliche Werkzeuge und Beschichtungen
Zur Reduzierung des Werkzeugverschleißes werden spezielle Hartmetallwerkzeuge mit modernen Beschichtungen (z. B. AlTiN oder TiAlN) empfohlen. Diese Beschichtungen verringern Reibung und Wärmeentwicklung und verlängern die Werkzeugstandzeit um bis zu 40 %. Zusätzlich kann die Kühlung des Werkzeugs mit Hochdruckkühlmittel die Wärme aus der Schnittzone effektiv abführen, was die Werkzeugstandzeit und die Oberflächengüte weiter verbessert.
2. Kryogene Bearbeitung
Zur Erhaltung der Oberflächenintegrität hat sich die Kryobearbeitung mit flüssigem Stickstoff als Kühlmittel als äußerst effektiv erwiesen. Dieses Verfahren kühlt die Schnittzone schnell ab, reduziert thermische Schäden und verbessert die Oberflächengüte. Studien belegen, dass die Kryobearbeitung die Dauerfestigkeit im Vergleich zur konventionellen Bearbeitung um 20 % steigern kann.
3. Adaptive Regelung und Simulation
Um thermische Verformungen zu minimieren, kann der Einsatz adaptiver Steuerungssysteme, die Schnittparameter in Echtzeit auf Basis von Sensordaten anpassen, die Wärmeentwicklung reduzieren. Darüber hinaus ermöglicht die Finite-Elemente-Simulation zur Vorhersage von Verformungen vor der Bearbeitung eine Vorkompensation und senkt so die Ausschussquote um bis zu 25 %.
Kundenerfolgsgeschichten
Fallbeispiel 1: AeroTech Dynamics, Seattle, USA
AeroTech Dynamics, ein führender Luft- und Raumfahrtzulieferer, hatte mit der Werkzeugstandzeit bei der Bearbeitung der Titanlegierung Ti-6Al-4V zu kämpfen. Nach der Implementierung des Hochdruckkühlsystems von Foshan Jopar Machinery konnte das Unternehmen die Werkzeugstandzeit um 35 % steigern und die Zykluszeit um 20 % reduzieren. „Das Jopar-System hat unsere Titanbearbeitung grundlegend verändert“, so John Miller, Fertigungsingenieur. „Wir haben Kosten gesenkt und die Qualität verbessert.“
Fall 2: MediTi Implants, Zürich, Schweiz
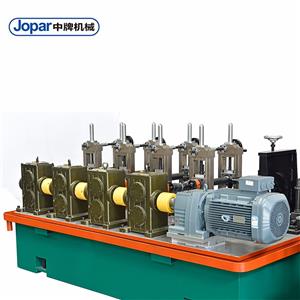
MediTi Implants stand vor Herausforderungen hinsichtlich der Oberflächengüte von Titan-Hüftimplantaten. Durch den Einsatz der kryogenen Bearbeitungstechnologie von Foshan Jopar konnte eine Oberflächenrauheit (Ra) von 0,2 µm erreicht werden – eine Verbesserung um 30 % – und die ermüdungsbedingten Ausfälle um 15 % reduziert werden. „Unsere Partnerschaft mit Jopar hat es uns ermöglicht, die strengen Qualitätsstandards der Medizintechnik zu erfüllen“, erklärte Dr. Anna Keller, Leiterin der Forschungs- und Entwicklungsabteilung.
Fallbeispiel 3: SpaceLight Composites, Toulouse, Frankreich
SpaceLight Composites, ein Hersteller von Satellitenkomponenten, verzeichnete aufgrund von Verformungen dünnwandiger Titanbauteile eine Ausschussquote von 30 %. Mithilfe des adaptiven Steuerungssystems und der Simulationssoftware von Jopar konnte der Ausschuss auf 5 % reduziert und die Produktionseffizienz um 25 % gesteigert werden. „Die Lösungen von Jopar sind ein Meilenstein für unsere Titanprojekte“, so Produktionsleiter Pierre Dubois.
Fallbeispiel 4: AutoTi Performance, München, Deutschland
AutoTi Performance, ein Hersteller von Hochleistungs-Automobilteilen, hatte mit Werkzeugverschleiß und langen Zykluszeiten zu kämpfen. Nach der Integration der fortschrittlichen Werkzeuge und des Hochdruckkühlmittels von Jopar konnte das Unternehmen eine um 40 % längere Werkzeugstandzeit und eine um 30 % schnellere Zykluszeit erzielen. „Solche Verbesserungen haben wir in der Titanbearbeitung noch nie erlebt“, bemerkte Klaus Weber, Betriebsleiter.
Anwendungen und Partnerschaften
Titan findet breite Anwendung in der Luft- und Raumfahrt, der Medizintechnik, der Automobilindustrie und der chemischen Industrie. Foshan Jopar Machinery Co., Ltd. arbeitet mit führenden Unternehmen dieser Branchen zusammen und bietet maßgeschneiderte Bearbeitungslösungen. So entwickeln wir beispielsweise gemeinsam mit einem führenden Luft- und Raumfahrtunternehmen Spezialwerkzeuge für Titanbauteile, um optimale Leistung und Zuverlässigkeit zu gewährleisten. Unsere Partnerschaften erstrecken sich auch auf Hersteller von Medizinimplantaten, denen wir kryogene Bearbeitungssysteme liefern, die strengste regulatorische Standards erfüllen.
Häufig gestellte Fragen
Frage 1: Welches Werkzeugmaterial eignet sich am besten für die Bearbeitung von Titan?
Für die Titanbearbeitung werden im Allgemeinen Hartmetallwerkzeuge mit modernen Beschichtungen wie AlTiN empfohlen, da diese eine hohe Härte und thermische Stabilität aufweisen. Für die Hochgeschwindigkeitsbearbeitung können jedoch auch Werkzeuge aus kubischem Bornitrid (CBN) eingesetzt werden, die allerdings teurer sind.
Frage 2: Wie kann ich Vibrationen bei der Bearbeitung von Titan reduzieren?
Rattern entsteht häufig durch unzureichende Steifigkeit der Aufspannung. Achten Sie auf eine sichere Einspannung von Werkstück und Werkzeug, verwenden Sie Werkzeuge mit hoher Steifigkeit und erwägen Sie den Einsatz von Schaftfräsern mit variabler Steigung, um die Ratterfrequenzen zu reduzieren.
Frage 3: Ist die Kryobearbeitung für kleine Betriebe kosteneffektiv?
Die anfängliche Investition in Kryotechnik kann zwar hoch sein, doch die Vorteile hinsichtlich Werkzeugstandzeit und Oberflächenqualität rechtfertigen oft die Kosten, insbesondere bei hochwertigen Bauteilen. Manche Betriebe beginnen mit einem Nachrüstsatz, um die Technologie zu testen.
Frage 4: Welche Oberflächenbeschaffenheit ist bei der Titanbearbeitung zu erwarten?
Mit geeigneten Parametern und Werkzeugen lässt sich eine Oberflächenrauheit (Ra) von 0,4 µm oder besser erzielen. Für kritische Anwendungen, wie beispielsweise medizinische Implantate, sind mit kryogener Bearbeitung Ra-Werte von 0,2 µm erreichbar.
Frage 5: Wie beeinflusst die Wärmeleitfähigkeit von Titan die Bearbeitung?
Die geringe Wärmeleitfähigkeit von Titan führt dazu, dass sich die Wärme an der Schneidkante konzentriert, was hohe Temperaturen und Werkzeugverschleiß zur Folge hat. Effektive Kühlstrategien, wie z. B. Hochdruckkühlung oder Kryokühlung, sind daher unerlässlich, um die Wärmeentwicklung zu kontrollieren.
Schlussfolgerung und Aufruf zum Handeln
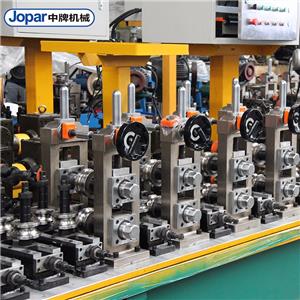
Titan ist ein Metall, das scheinbar keine Grenzen kennt, dessen effektive Bearbeitung jedoch Spezialwissen und modernste Technologie erfordert. Foshan Jopar Machinery Co., Ltd. ist führend in der Entwicklung innovativer Lösungen für die Titanbearbeitung. Ob Werkzeugverschleiß, Probleme mit der Oberflächenbeschaffenheit oder thermische Verformung – unser Team unterstützt Sie bei der Bewältigung dieser Herausforderungen. Für detailliertere technische Einblicke laden Sie unser Whitepaper zur Titanbearbeitung herunter oder kontaktieren Sie noch heute unsere Vertriebsingenieure, um Ihre individuellen Anforderungen zu besprechen. Lassen Sie sich von den Herausforderungen der Titanbearbeitung nicht aufhalten – entdecken Sie die Möglichkeiten mit Jopar.