Warum versagt Ihre Inconel-Rohrwalzmaschine immer wieder?
Sie stehen um 2 Uhr nachts in der Produktionshalle und hören dem Stöhnen der Walzmaschine zu, die versucht, ein weiteres Stück Inconel 625-Rohr durch die Formanlage zu pressen. Die letzten drei Rohre wiesen eine zu hohe Ovalität auf, und die Werkzeuge zeigen bereits nach 200 Metern Verschleißspuren. Sie betreiben seit Jahren Walzanlagen für Inconel-Rohre, aber diese Charge ist anders – das Material macht Probleme. Wenn Ihnen das bekannt vorkommt, sind Sie nicht allein. Die Antwort auf die ständigen Ausfälle Ihrer Walzmaschine ist einfach: Inconel ist kein Edelstahl, und eine für 304 ausgelegte Walzmaschine ist ohne spezielle, oft übersehene Anpassungen nicht für 625 geeignet. In diesem Blog analysieren wir die Hauptursachen für vorzeitige Ausfälle von Walzmaschinen bei der Verarbeitung von Inconel, stellen Ihnen praktische Lösungen aus der jahrzehntelangen Erfahrung von Foshan Jopar Machinery Co., Ltd. vor und zeigen Ihnen, wie Sie Ihre Walzmaschine von einem Engpass in ein zuverlässiges Profitcenter verwandeln.
Problempunkt 1: Werkzeugverschleiß und ungleichmäßige Oberflächengüte
Inconel-Legierungen, insbesondere 625 und 718, verfestigen sich schnell und behalten ihre hohe Festigkeit auch bei hohen Temperaturen. Beim Durchlauf durch ein Standard-Industrierohrwalzwerk unterliegen die Formwalzen und -dorne einem abrasiven Verschleiß, der 3- bis 5-mal höher ist als bei Kohlenstoffstahl. Die unmittelbare Folge ist eine Verschlechterung der Oberflächengüte: Innerhalb weniger hundert Meter verschlechtert sich die Rauheit von 0,8 µm Ra auf 3,2 µm Ra, eine raue, verschleißanfällige Oberfläche. Dies ist nicht nur ein kosmetisches Problem – raue Oberflächen konzentrieren Spannungen und führen in Hochdruckanwendungen zu vorzeitigem Materialermüdungsbruch. Die Kosten sind zweifach: Zum einen müssen teure Inconel-Rohre (oft über 100 US-Dollar pro Meter) verschrottet werden, zum anderen geht Produktionszeit durch häufige Werkzeugwechsel verloren. Eine typische Ausschussquote von 20 % bei einem Auftrag im Wert von 500.000 US-Dollar bedeutet einen Verlust von 100.000 US-Dollar, ganz zu schweigen von den Überstunden und dem Expressversand, um die Kundentermine einzuhalten.

Problem 2: Dimensionsabweichung und Ovalität bei dünnwandigem Inconel
Dünnwandige Inconel-Rohre (z. B. 0,5 mm Wandstärke für Wärmetauscher in der Luft- und Raumfahrt) sind bekanntermaßen schwer zu formen. Die hohe Rückfederung des Materials – oft 15–20 % höher als bei Edelstahl – erfordert ein Überbiegen der Walzen, um den Enddurchmesser zu erreichen. In konventionellen Walzwerken führt dies zu einer Ovalität von über 1 % des Durchmessers, was Passungsprobleme beim Schweißen und der Montage verursacht. Für einen Hersteller im Öl- und Gassektor bedeutet eine Ovalität außerhalb der API-5L-Toleranzen, dass das Rohr bei der Wareneingangsprüfung des Kunden zurückgewiesen wird und ein vollständiger Chargenrückruf erforderlich ist. Die versteckten Kosten umfassen nicht nur das Ausschussmaterial, sondern auch den Verwaltungsaufwand für Abweichungsberichte, potenzielle Produktionsstillstände beim Kunden und die Schädigung des Rufs als zuverlässiger Lieferant.
Problembereich 3: Wärmemanagement und Schweißnahtintegrität
Die geringe Wärmeleitfähigkeit von Inconel (etwa ein Drittel derjenigen von Kohlenstoffstahl) führt dazu, dass sich die beim Umformen und Schweißen entstehende Wärme an der Oberfläche konzentriert und lokale Überhitzung verursacht. In der Schweißnaht können dadurch Mikrorisse und unvollständige Verschmelzungen entstehen, die oft mit bloßem Auge nicht sichtbar sind, aber bei hydrostatischen Prüfungen oder Röntgeninspektionen zum Versagen führen. Ein europäischer Hersteller von Rohren für die Kerntechnik berichtete von einer Ausschussquote von 30 % aufgrund von Schweißfehlern nach dem Wechsel zu einem neuen Inconel-Lieferanten. Die Ursache lag in der unzureichenden Kühlung der Schweißbox im Walzwerk – die standardmäßige Wasserkühlung reichte für die für Inconel erforderliche Wärmezufuhr nicht aus. Die Kosten für die Nachbearbeitung oder Verschrottung dieser Rohre sowie das potenzielle Sicherheitsrisiko sind für kritische Anwendungen inakzeptabel.
Lösungen: Konstruktion der Mühle für Inconel
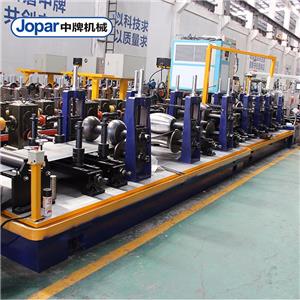
Bei Foshan Jopar Machinery Co., Ltd. haben wir über 15 Jahre Erfahrung in der Weiterentwicklung von industriellen Rohrwalzwerken speziell für Hochleistungslegierungen wie Inconel. Unser Ansatz geht auf jedes Problem mit gezielter Konstruktion ein:
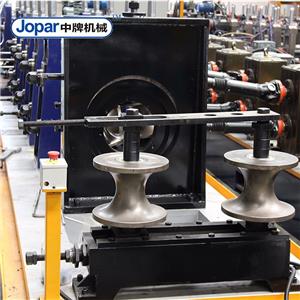
1. Werkzeugbau und Oberflächenbeschaffenheit:Wir verwenden Wolframkarbidwalzen mit polierter Oberfläche (Ra).< 0.2 µm) and a proprietary PVD coating that reduces friction and galling. The roll profile is optimized with a larger forming radius and a gradual bend sequence to minimize work hardening. In field tests, this has extended tool life by 300% and maintained surface finish within 0.4 µm Ra over 5,000 meters of Inconel 625.
2. Dimensionskontrolle:Unsere Walzwerke verfügen über ein geschlossenes Rückfederungskompensationssystem, das mittels Lasermessgeräten das Rohrprofil in Echtzeit erfasst und den Walzspalt automatisch anpasst. Dadurch wird die Ovalität auf unter 0,5 % des Durchmessers reduziert und liegt damit deutlich innerhalb der Toleranzen der ASTM B163. Für dünnwandige Anwendungen setzen wir einen Dorn mit hydraulischer Unterstützung ein, um ein Einknicken zu verhindern und eine gleichmäßige Wandstärke zu gewährleisten.
3. Wärmemanagement:Wir entwickeln ein spezielles Kühlsystem für die Schweißbox mit Hochleistungswasserstrahlen, die auf die Schweißlinse gerichtet sind, und einer Kupferrückwand zur Wärmeabfuhr. Unsere Schweißboxen sind zudem mit Temperatursensoren ausgestattet, die den Schweißstrom modulieren, um eine Überhitzung zu verhindern. Das Ergebnis sind Schweißnähte, die Röntgen- und hydrostatische Prüfungen stets bestehen und eine Fehlerrate von unter 0,5 % aufweisen.
Nachfolgend ein Vergleich von Standard-Inconel-Rohrwalzwerken und von Jopar entwickelten Anlagen:
| Parameter | Standard Mill | Jopar Inconel-optimierte Mühle |
|---|---|---|
| Werkzeugstandzeit (Inconel 625) | 200-300 Meter | 1.500-2.000 Meter |
| Oberflächengüte (Ra) | 1,6–3,2 µm | 0,4–0,8 µm |
| Ovalität (% des Durchmessers) | 1,0–1,5 % | <0.5% |
| Schweißfehlerrate | 5-10% | <1% |
| Schrottrate | 15-20% | <5% |
Kundenerfolgsgeschichten
Unsere Lösungen haben Herstellern weltweit geholfen, bemerkenswerte Verbesserungen zu erzielen. Hier einige Beispiele:
Case 1: Schmidt Metalltechnik, GermanyEin Hersteller von Präzisionsrohren für die chemische Industrie hatte mit Ovalitätsproblemen bei Inconel-625-Rohren (25 mm Außendurchmesser, 1,5 mm Wandstärke) zu kämpfen. Nach der Installation unserer Jopar JPM-60 Walzanlage mit Rückfederungskompensation sank die Ovalität von 1,2 % auf 0,3 % und die Ausschussquote von 18 % auf 4 %. „Die Jopar Walzanlage hat sich allein durch den geringeren Ausschuss innerhalb von sechs Monaten amortisiert“, so Produktionsleiter Klaus Weber.
Fall 2: Gulf Coast Alloys, USADieser Öl- und Gaslieferant benötigte Inconel-718-Rohre mit 50 mm Außendurchmesser für den Einsatz in korrosiven Umgebungen. Das bestehende Walzwerk erreichte lediglich 300 Meter pro Werkzeugsatz. Dank unserer Hartmetallwerkzeuge und des optimierten Walzenprofils konnte die Werkzeugstandzeit auf 1.800 Meter erhöht und die Oberflächengüte von 2,5 µm auf 0,6 µm Ra verbessert werden. „Wir produzieren jetzt im Dreischichtbetrieb ohne Werkzeugwechsel, wodurch sich unsere Produktion um 40 % gesteigert hat“, so Betriebsleiterin Maria Gonzalez.
Fall 3: Nippon Precision Tubes, JapanEin Hersteller von Rohren für die Nuklearindustrie hatte mit einer Ausschussquote von 25 % aufgrund von Mikrorissen zu kämpfen. Unsere Kühllösung für die Schweißboxen reduzierte die Fehlerquote auf 0,8 %, und die Rohre bestehen nun durchgehend die Ultraschallprüfung. „Das Ingenieurteam von Jopar hat unsere Herausforderung verstanden und eine Lösung geliefert, die unsere Erwartungen übertroffen hat“, so Qualitätsmanager Hiroshi Tanaka.
Fall 4: Petroquímica Andina, ChileDieses Unternehmen produziert Wärmetauscherrohre aus Inconel 600. Aufgrund von Werkzeugverschleiß kam es häufig zu Anlagenstillständen. Nach der Modernisierung unseres Werkzeugsystems erhöhte sich die Werkzeugstandzeit um 250 % und die Stillstandszeiten reduzierten sich um 60 %. „Die Zuverlässigkeit unserer Walzanlage hat unsere Produktionsplanung grundlegend verändert“, so Instandhaltungsleiter Carlos Rojas.
Anwendungen und Partnerschaften
Industrielle Rohrwalzwerke aus Inconel-Legierung von Foshan Jopar Machinery Co.,Ltd werden weltweit in kritischen Anwendungen eingesetzt, darunter:
- Hydraulikleitungen für die Luft- und Raumfahrt (AMS 5581)
- Öl- und Gasleitungen für den Einsatz in schwefelhaltigen Umgebungen (NACE MR0175)
- Kühlmittelleitungen für Kernreaktoren (ASME Abschnitt III)
- Wärmetauscher für chemische Prozesse (ASTM B163/B167)
- Überhitzerrohre für die Stromerzeugung (ASME SA213)
Wir sind stolz darauf, mit führenden Distributoren und OEMs zusammenzuarbeiten, die für ihre Inconel-Rohrproduktion auf unsere Walzwerke vertrauen. So beliefern wir beispielsweise einen bedeutenden europäischen Tier-1-Zulieferer der Luft- und Raumfahrtindustrie, und unsere Anlagen sind in den Produktionslinien eines globalen Ölfeldserviceunternehmens im Einsatz. Diese Partnerschaften basieren auf unserem gemeinsamen Bekenntnis zu Qualität und Innovation und treiben uns an, unsere Technologie kontinuierlich zu verbessern.
Häufig gestellte Fragen für Ingenieure und Einkaufsmanager
Frage 1: Kann ich Inconel auf meiner bestehenden Walzanlage verarbeiten, die für Edelstahl ausgelegt ist?
A: Das ist möglich, allerdings müssen Sie mit deutlich höherem Werkzeugverschleiß und Ausschuss rechnen. Um Ihre Fräsmaschine für Inconel vorzubereiten, benötigen Sie ein hochwertigeres Werkzeugmaterial, eine Rückfederungskompensation und eine verbesserte Kühlung. Wir bieten Nachrüstsätze an, mit denen Sie Ihre bestehende Fräsmaschine zu einem Bruchteil der Kosten einer Neumaschine umrüsten können.
Frage 2: Wie lange ist die typische Lieferzeit für ein Jopar Inconel-Rohrwalzwerk?
A: Die Standardlieferzeit beträgt 4–6 Monate, abhängig von der individuellen Anpassung. Wir halten zudem wichtige Komponenten für eine schnelle Lieferung vorrätig.
Frage 3: Wie wird die Schweißnahtqualität bei Inconel sichergestellt?
A: Unsere Schweißboxen nutzen eine Kombination aus Hochfrequenzschweißen mit präziser Leistungssteuerung, Kupferrückseite und gezielter Wasserkühlung. Wir bieten außerdem Unterstützung bei der Qualifizierung von Schweißverfahren (WPQ), damit Sie die ASME- oder AWS-Normen erfüllen können.
Frage 4: Wie sieht es mit der Bedienerschulung aus?
A: Jede Mühle wird mit Installation und Schulung vor Ort geliefert. Wir bieten außerdem Ferndiagnose und jährliche Wartungspakete an, um die optimale Leistung Ihrer Mühle sicherzustellen.
Frage 5: Stellen Sie Materialprüfzertifikate aus?
A: Ja, wir bieten vollständige Rückverfolgbarkeit und Werksprüfzeugnisse für alle kritischen Komponenten. Unsere Werke sind CE- und ISO 9001-zertifiziert.
Schlussfolgerung und Aufruf zum Handeln
Ihre Inconel-Rohrwalzanlage muss nicht länger eine Quelle ständiger Frustration sein. Indem Sie die besonderen Herausforderungen von Inconel verstehen und gezielte technische Lösungen anwenden, erzielen Sie gleichbleibende Qualität, reduzieren Ausfallzeiten und sichern Ihre Rentabilität. Foshan Jopar Machinery Co., Ltd. hat Hersteller auf fünf Kontinenten bei der Transformation ihrer Inconel-Rohrproduktion unterstützt. Um mehr über unsere Technologie und unsere Leistungen zu erfahren, laden Sie unser technisches Whitepaper „Rohrwalzanlagen für Hochleistungslegierungen“ herunter oder kontaktieren Sie unsere Vertriebsingenieure für ein Beratungsgespräch. Lassen Sie nicht zu, dass weitere Inconel-Ausschussmengen Ihre Gewinne schmälern – handeln Sie noch heute.