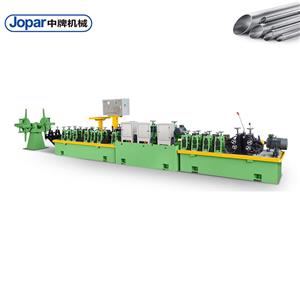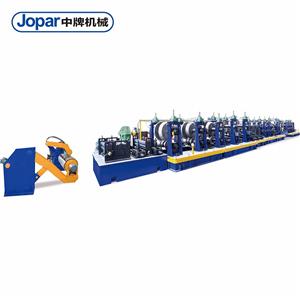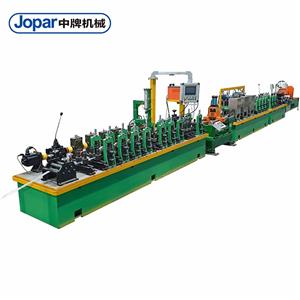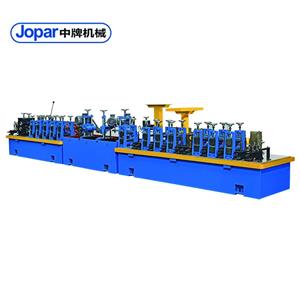
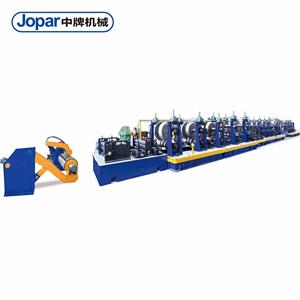
Was zeichnet ein großes Stahlrohrwalzwerk in echter Industriequalität aus?
Sie stehen um 2 Uhr nachts in der Produktionshalle und beobachten, wie sich ein 60 cm (24 Zoll) dickes Rohr mit halber Geschwindigkeit aus der Kalibrieranlage quält. Die Bestellung war letzte Woche fällig. Der Kunde droht mit Vertragsstrafen. Und Ihr Wartungsteam hat Ihnen gerade mitgeteilt, dass der Austausch des Hauptantriebslagers weitere acht Stunden dauert. Sie besitzen zwar ein „großes“ Stahlrohrwalzwerk – aber es ist nicht industrietauglich. Was unterscheidet also ein wirklich industrielles Großstahlrohrwalzwerk von einem Möchtegern-Walzwerk? Die Antwort liegt nicht allein im Durchmesser oder der Produktionsmenge. Es ist die durchdachte Integration von Verfügbarkeit, Präzision und Skalierbarkeit. In diesem ausführlichen Artikel beleuchten wir die drei größten Probleme von Großrohrherstellern, die technischen Lösungen zu deren Beseitigung und die Praxiserfahrungen von Werken, die es richtig gemacht haben. Am Ende wissen Sie genau, worauf Sie achten müssen – und wie Sie unangenehme Überraschungen um 2 Uhr nachts vermeiden.
Problem 1: Ungeplante Ausfallzeiten durch veraltete Steuerungen und Laufwerke
Stellen Sie sich ein Walzwerk mit einer 16-Zoll-API-5L-X70-Linie vor. Die SPS ist ein zehn Jahre altes Modell ohne Ferndiagnosefunktion. Fällt ein Näherungssensor am Schweißnahtverfolger aus, steht die gesamte Linie still. Der Bediener verbringt 45 Minuten mit der Fehlersuche per Multimeter, da das HMI keinen Fehlercode anzeigt. Währenddessen verbrennt der Wiedererwärmungsofen weiterhin Gas, und der Akkumulator entleert sich. Die Folge: 90 Minuten Produktionsausfall, 18.000 US-Dollar an verschwendeter Energie und Arbeitsleistung sowie eine verspätete Lieferung, die eine Vertragsstrafe von 50.000 US-Dollar nach sich zieht. Allein drei solcher Ereignisse können im Laufe eines Jahres 5 % des Werksumsatzes vernichten.

Noch schlimmer: Veraltete Antriebe verursachen Drehzahlschwankungen, die sich auf den gesamten Produktionsprozess auswirken. Eine Abweichung von 2 % bei der Hauptantriebsdrehzahl kann zu Wandstärkenabweichungen von ±0,3 mm führen – genug, um die API-Toleranzen zu überschreiten und Nacharbeit oder Ausschuss zu erfordern. Für ein Walzwerk mit einer Jahresproduktion von 50.000 Tonnen bedeutet das einen Produktionsausfall von 750.000 US-Dollar.
Problempunkt 2: Uneinheitliche Wandstärke und Schweißnahtqualität
Großformatige Stahlrohre – insbesondere für die Öl- und Gasindustrie – erfordern Wandstärkentoleranzen von ±5 % und eine Schweißnahtintegrität, die der Ultraschallprüfung zu 100 % standhält. Viele Stahlwerke verlassen sich jedoch auf manuelle Dickenmessungen alle 30 Minuten. Zwischen den Kontrollen kann die Banddicke aufgrund von Walzenverschleiß oder Temperaturänderungen abweichen. Bis der Bediener dies bemerkt, sind bereits 200 Meter Rohr außerhalb der Spezifikation. Nacharbeiten bedeuten das Herausschneiden von Abschnitten, Nachschweißen und erneute Prüfen – Kostenpunkt: 120 US-Dollar pro Meter. Bei einer 500-Meter-Strecke mit 10 % Nacharbeit entstehen zusätzliche direkte Kosten von 6.000 US-Dollar, zuzüglich Verzögerungen im Zeitplan.
Die Schweißnahtqualität ist von noch größerer Bedeutung. Fehlende Echtzeit-Nahtüberwachung und adaptive Schweißparameter führen zu mangelnder Verschmelzung oder Durchbrennen. In einem Fall wies ein europäisches Walzwerk auf einer 24-Zoll-Linie eine Ausschussquote von 3 % auf. Jeder Ausschuss erforderte das Abtrennen und Nachschweißen, was zu 12 zusätzlichen Ausfallstunden pro Woche und jährlichen Kosten von 200.000 US-Dollar für Ausschuss und Nacharbeit führte.
Problempunkt 3: Langsame Umstellung und mangelnde Flexibilität
Moderne Abnehmer wünschen sich kleinere Losgrößen und schnellere Lieferzeiten. Ein herkömmliches Großrohrwalzwerk benötigt jedoch 8–12 Stunden für den Umbau von einem Durchmesser zum anderen. Das bedeutet, dass ein Walzwerk nicht wirtschaftlich einen Auftrag über 500 Tonnen für ein 20-Zoll-Rohr und anschließend einen Auftrag über 300 Tonnen für ein 24-Zoll-Rohr abwickeln kann. Die Folge: entweder ein riesiger Lagerbestand an Standardgrößen oder Auftragsverluste an flexiblere Wettbewerber. Ein nordamerikanisches Walzwerk berichtete, jährlich Aufträge im Wert von 2,5 Millionen US-Dollar aufgrund zu langsamer Umrüstungen ablehnen zu müssen.
Und es geht nicht nur um Durchmesseränderungen – auch Wandstärken- und Güteänderungen erfordern eine Umkonfiguration der Form- und Schweißbereiche. Ohne Schnellwechselwerkzeuge und rezeptgesteuerte Verfahren verbringen die Bediener Stunden damit, Walzen und Schweißparameter manuell anzupassen. Die Kosten: 15 % der verfügbaren Produktionszeit gehen durch Umrüstungen verloren.
Lösungen: Konstruktion der industriellen Mühle
Wie lassen sich diese Probleme lösen? Der Schlüssel liegt in einer Steuerungsarchitektur, die speziell für Diagnose und vorausschauende Wartung entwickelt wurde. Bei Foshan Jopar Machinery Co., Ltd. integrieren wir Siemens S7-1500 SPS mit Remote-I/O und cloudbasierten Dashboards. Jeder Sensor und Antrieb verfügt über einen Zustandswert. Verändert sich das Schwingungsmuster eines Lagers, alarmiert das System die Wartung 72 Stunden vor einem möglichen Ausfall. Allein dadurch reduzieren sich ungeplante Stillstandszeiten um 70 %.
Zur Wanddickenmessung setzen wir Lasermessgeräte am Ein- und Austritt des Formbereichs ein, gekoppelt mit einer geschlossenen Regelung des Walzspalts. Das System misst 1.000 Mal pro Sekunde und passt den Hydraulikdruck in Echtzeit an. Das Ergebnis: Eine Wanddickentoleranz von ±3 %, deutlich innerhalb der API 5L-Norm. Für optimale Schweißnahtqualität nutzen wir Nahtverfolgung mit Lichtbogenspannungsregelung und adaptiven Schweißparametern, die sich an Banddicke und -geschwindigkeit anpassen. Unsere Kunden verzeichnen Ausschussraten von unter 0,5 %.
Schnellere Umrüstzeiten werden durch Schnellwechsel-Walzenkassetten und eine rezeptgesteuerte HMI ermöglicht. Der Bediener wählt den neuen Rohrdurchmesser aus einem Menü, und die Walzanlage positioniert die Walzen automatisch neu, passt die Schweißparameter an und stellt die Schnittlänge ein. Die Umrüstzeit sinkt von 10 Stunden auf 90 Minuten. Das ist der entscheidende Unterschied zwischen verlorenen und gewonnenen Aufträgen.
| Besonderheit | Konventionelle Mühle | Industriemühle (Jopar) |
|---|---|---|
| Ungeplante Ausfallzeiten (Std./Jahr) | 400 | 120 |
| Wanddickentoleranz | ±5% | ±3% |
| Schweißnaht-Ausschussrate | 3% | <0,5 % |
| Umrüstzeit (Durchmesser) | 10 Std. | 1,5 Std. |
| Schrottrate | 4% | 1,2 % |
Kundenbeispiele: Reale Ergebnisse von Industriemühlen
Fallbeispiel 1: Gulf Coast Pipe & Tube, Texas, USA
Dieser mittelständische Hersteller betrieb ein 20-Zoll-ERW-Walzwerk für Rohre in Ölfördergebieten. Er hatte mit einer Schweißnahtfehlerrate von 5 % und 12-stündigen Rüstzeiten zu kämpfen. Nach der Installation eines industriellen Großstahlrohrwalzwerks von Jopar mit adaptiver Schweißtechnik und Schnellwechselkassetten sank die Schweißnahtfehlerrate auf 0,4 % und die Rüstzeit auf 2 Stunden. Werksleiter Mike Reynolds sagte: „Wir haben unsere jährlichen Verluste durch Ausschuss und Stillstandszeiten von 1,2 Millionen US-Dollar auf 1,8 Millionen US-Dollar reduziert – das Walzwerk hat sich innerhalb von 18 Monaten amortisiert.“
Fall 2: NordPipe AB, Schweden
Dieses europäische Stahlwerk produziert Großrohre für die Fernwärmeversorgung. Es musste die Norm EN 10217-2 mit einer Wanddickentoleranz von ±4 % erfüllen. Das alte Werk erreichte konstant ±6 %, was Nacharbeiten erforderlich machte. Dank der Lasermessung und der Regelungstechnik von Jopar konnte die Toleranz auf ±2,8 % gesenkt werden. Produktionsleiterin Anna Lindqvist erklärte: „Unsere Nacharbeitsquote sank von 8 % auf 1,5 %, und wir gewinnen jetzt Aufträge, die wir vorher nicht erhalten konnten.“
Fallbeispiel 3: Shanghai Hengda Stahlrohre, China
Angesichts des starken Wettbewerbs musste Hengda die Umrüstzeiten verkürzen, um auch kleinere Aufträge annehmen zu können. Jopars rezeptgesteuerte Umrüstung auf Schnittdurchmesseränderungen reduzierte die Umrüstzeit von 14 Stunden auf 90 Minuten. Innerhalb eines Jahres konnte das Unternehmen das Auftragsvolumen um 30 % steigern, ohne zusätzliche Schichten einzuführen. Betriebsleiter Li Wei erklärte: „Diese Flexibilität verschaffte uns einen Wettbewerbsvorteil – wir können jetzt auch Chargen ab 200 Tonnen profitabel verarbeiten.“
Fallbeispiel 4: Emirates Steel Pipes, VAE
Dieser Hersteller liefert API 5L-Rohre in den Nahen Osten. Ungeplante Ausfallzeiten verursachten monatliche Kosten von 250.000 US-Dollar. Das vorausschauende Wartungssystem von Jopar mit Schwingungsüberwachung reduzierte die Ausfallzeiten um 65 %. Wartungsleiter Ahmed Al-Farsi erklärte: „Wir sind von der Krisenbewältigung zur Planung übergegangen – unsere Anlagenverfügbarkeit liegt jetzt bei 95 %.“
Fall 5: Great Lakes Steel Tube, Ohio, USA
Sie mussten die Ausbeute bei 24-Zoll-Rohren verbessern. Jopars geschlossenes System zur Wanddickenregelung reduzierte den Ausschuss von 5 % auf 1,2 %. Werksingenieurin Sarah Thompson bemerkte: „Allein beim Material sparen wir jährlich 900.000 US-Dollar.“
Anwendungen und Partnerschaften
Die industriellen Großstahlrohrwerke von Jopar bedienen kritische Anwendungen: Öl- und Gastransport (API 5L), Wasser- und Abwasseraufbereitung (AWWA C200), Pfahlgründungen (ASTM A252) und Fernwärme (EN 10217). Unsere Werke produzieren Durchmesser von 16 bis 64 Zoll mit Wandstärken bis zu 25 mm.
Wir arbeiten mit führenden Stahlproduzenten und EPC-Unternehmen zusammen. So liefern wir beispielsweise der europäischen Niederlassung von Tata Steel ein 48-Zoll-Walzwerk für Offshore-Windkraftanlagenfundamente. Unsere Kooperation mit einem großen Ölkonzern im Nahen Osten umfasst ein 24-Zoll-ERW-Walzwerk für Rohrleitungen. Dank unserer langjährigen Partnerschaft mit einem nordamerikanischen Vertriebspartner sind lokaler Service und Ersatzteile innerhalb von 24 Stunden verfügbar. Diese Beziehungen basieren auf gemeinsamer Entwicklungsarbeit: Wir passen Antriebssysteme, Schweißfrequenzen und Automatisierung individuell an die Metallurgie und das Produktportfolio jedes Kunden an.
Häufig gestellte Fragen (FAQ): Technische Fragen von Ingenieuren und Einkäufern
Frage 1: Welche typische Wanddickentoleranz ist auf einer großen Rohrwalzanlage erreichbar?
A: Mit Lasermessung und geschlossener hydraulischer Regelung erreichen wir eine Wandstärkentoleranz von ±3 % für Durchmesser bis zu 48 Zoll. Dies entspricht den Anforderungen von API 5L PSL2 und EN 10217-2. Ohne geschlossene Regelung liegen die Toleranzen typischerweise bei ±5 % oder mehr.
Frage 2: Wie gehen Sie mit der Schweißnahtqualität bei hochfesten Stählen wie X80 um?
A: Wir verwenden Festkörper-Hochfrequenzschweißen mit adaptiver Steuerung von Leistung, Frequenz und Anpresskraft. Für X80 empfehlen wir ein 400-kHz-Festkörperschweißgerät mit Echtzeit-Nahtüberwachung und Wärmebehandlung nach dem Schweißen. Unsere Systeme erreichen durchgängig die Schweißnahtintegrität gemäß API 5L Annex E.
Frage 3: Wie lange dauert der Umrüstvorgang bei unterschiedlichen Durchmessern und wie wird er erreicht?
A: Unser Schnellwechselkassettensystem ermöglicht Durchmesserwechsel in 90 Minuten für Größen bis zu 24 Zoll. Dies wird durch vormontierte Walzensätze, hydraulische Klemmung und eine rezeptgesteuerte HMI erreicht, die alle Parameter automatisch einstellt. Bei größeren Größen beträgt die Umrüstzeit weniger als 3 Stunden.
Frage 4: Wie trägt vorausschauende Wartung zur Reduzierung von Ausfallzeiten bei?
A: Wir statten kritische Komponenten – Hauptantriebslager, Hydraulikpumpen und Schweißtransformatoren – mit Vibrations- und Temperatursensoren aus. Unsere Software analysiert Trends und gibt Warnmeldungen aus, sobald Parameterabweichungen auftreten. Dies ermöglicht eine Vorwarnung von 72 Stunden und somit die Durchführung geplanter Wartungsarbeiten während der vorgesehenen Stillstandszeiten. Kunden berichten von einer Reduzierung ungeplanter Ausfallzeiten um 60–70 %.
Frage 5: Kann Ihre Fräsmaschine sowohl ERW- als auch LSAW-Verfahren durchführen?
A: Nein, ERW und LSAW sind unterschiedliche Verfahren. Unsere ERW-Fräsmaschinen bearbeiten Durchmesser bis zu 24 Zoll, während unsere LSAW-Fräsmaschinen Durchmesser von 20 bis 64 Zoll verarbeiten. Wir bieten beides an und können eine gemeinsame Automatisierung und Materialhandhabung integrieren, um die Platzausnutzung zu optimieren.
Fazit: Investieren Sie in Industriequalität, nicht nur in große Ausführungen.
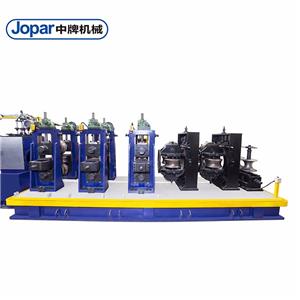
Ein großes Stahlrohrwalzwerk ist eine bedeutende Investition. Doch Größe allein garantiert keine Rentabilität. Ein wirklich industrietaugliches Walzwerk ist auf maximale Verfügbarkeit, Präzision und Flexibilität ausgelegt – die drei Säulen für einen hohen ROI. Mit vorausschauender Wartung, geschlossener Wandstärkenregelung und Schnellwechselwerkzeugen verwandeln Sie einen Kostenfaktor in einen Wettbewerbsvorteil. Lassen Sie nicht zu, dass veraltete Steuerungen und langsame Umrüstungen Ihre Margen schmälern. Laden Sie unser technisches Whitepaper „Engineering the Industrial-Grade Pipe Mill: A Guide to Uptime, Precision, and Flexibility“ herunter oder kontaktieren Sie unsere Vertriebsingenieure bei Foshan Jopar Machinery Co., Ltd für eine kostenlose Beratung. Wir helfen Ihnen, ein Walzwerk zu spezifizieren, das selbst um 2 Uhr nachts mit voller Leistung läuft.