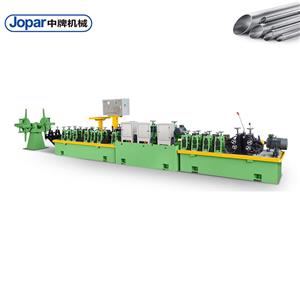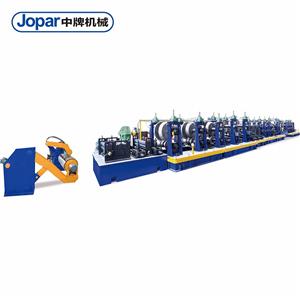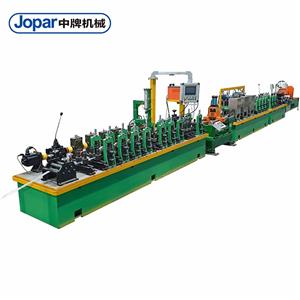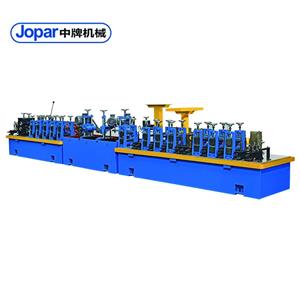
Is Your Carbon Steel Tube Making Machine Really Efficient?
Sie haben gerade eine Produktionscharge von Kohlenstoffstahlrohren abgeschlossen. Die Bestellung war gestern fällig, und Sie arbeiten bereits seit zwei Stunden Überstunden. Das Walzwerk läuft, aber die Rohre weisen ungleichmäßige Wandstärken auf, und Sie wissen, dass die nächste Charge wahrscheinlich dasselbe Problem haben wird. Ihr Wartungsteam ist mit der Nachbearbeitung der Schweißnaht beschäftigt, und der Ausschussbehälter füllt sich schneller als Ihre Gewinnspanne. Kommt Ihnen diese Situation bekannt vor? Dann sind Sie nicht allein. Viele Rohrhersteller kämpfen mit Anlagen, die Effizienz versprechen, aber nur Probleme bereiten. Die Antwort auf die Frage im Titel ist ein klares Nein – wenn Ihre Maschine veraltet, schlecht gewartet oder nicht optimal auf Ihre spezifischen Produktionsanforderungen abgestimmt ist. Aber die gute Nachricht ist: Es muss nicht so sein. In diesem Blogbeitrag gehen wir den wahren Gründen für die Schwächen von Maschinen zur Herstellung von Kohlenstoffstahlrohren auf den Grund und zeigen Ihnen, wie Sie Ihren Betrieb in eine schlanke und profitable Produktionsstätte verwandeln können. Wir lassen die Marketingversprechen beiseite und liefern Ihnen praxisnahe Einblicke aus der Fertigung, unterstützt durch die Expertise von Foshan Jopar Machinery Co., Ltd., einem führenden Unternehmen in der Rohrwalzwerkstechnologie.
1. Die versteckten Kosten einer ineffizienten Kohlenstoffstahlrohr-Herstellungsmaschine
Wer in eine Maschine zur Herstellung von Kohlenstoffstahlrohren investiert, erwartet jahrelangen reibungslosen Betrieb. Doch die Realität sieht anders aus: Viele Maschinen weisen Probleme auf, die den Gewinn schmälern. Betrachten wir drei typische Schwachstellen, von denen uns Rohrhersteller in Europa und Nordamerika immer wieder berichten.

Problem 1: Uneinheitliche Schweißnahtqualität führt zu Ausschuss und Nacharbeit
Stellen Sie sich Folgendes vor: Sie produzieren Kohlenstoffstahlrohre mit 50 mm Außendurchmesser für eine Konstruktionsanwendung. Die Schweißnaht sollte makellos sein, doch Sie stellen Porosität und unvollständige Verschmelzung fest. Infolgedessen werden 8 % Ihrer Produktion Ausschuss, weitere 5 % müssen nachbearbeitet werden. Die Kosten? Für ein mittelständisches Stahlwerk mit einer Monatsproduktion von 500 Tonnen entspricht das 40 Tonnen Ausschuss und 25 Tonnen Nacharbeit. Bei einem Rohmaterialpreis von 800 US-Dollar pro Tonne verlieren Sie allein durch den Ausschuss 32.000 US-Dollar, zuzüglich Arbeits- und Energiekosten für die Nacharbeit. Ganz zu schweigen von den Lieferverzögerungen und unzufriedenen Kunden. Dieses Szenario ist allzu häufig, wenn das Schweißsystem nicht optimal mit der Formgebung synchronisiert ist oder die Maschine über unzureichende Kühl- und Steuerungssysteme verfügt.
Problempunkt 2: Häufige Ausfallzeiten aufgrund mangelhafter Wartung und Konstruktionsfehler
Stillstandszeiten sind der stille Killer der Rentabilität. Eine typische Maschine zur Herstellung von Kohlenstoffstahlrohren verzeichnet monatlich 10 bis 15 ungeplante Stillstandszeiten aufgrund von Störungen. Bei einer Produktionskapazität von 20 Tonnen pro Stunde entspricht das einem Produktionsausfall von 200 bis 300 Tonnen. Bei einer Gewinnspanne von 200 US-Dollar pro Tonne verlieren Sie monatlich 40.000 bis 60.000 US-Dollar. Die Ursachen? Oft liegt es an der Konstruktion der Maschine selbst – unzureichender Zugang für Wartungsarbeiten, minderwertige Komponenten, die unter Belastung versagen, oder fehlende Funktionen zur vorausschauenden Wartung. Ist beispielsweise das Antriebssystem nicht ordnungsgemäß gegen Staub und Kühlmittel abgedichtet, fallen die Lager vorzeitig aus, was zu plötzlichen Stillständen führt. Und bei einer Hochgeschwindigkeitslinie kostet Sie jede Minute Stillstand teuer.
Problembereich 3: Energieineffizienz und steigende Betriebskosten
Energie ist einer der größten variablen Kostenfaktoren in der Rohrproduktion. Eine ältere, ineffiziente Maschine zur Herstellung von Kohlenstoffstahlrohren kann 20–30 % mehr Strom verbrauchen als ein modernes, optimiertes Modell. Stellen Sie sich ein Werk vor, das rund um die Uhr läuft: Bei einem Verbrauch von 500 kW und einem Strompreis von 0,10 $ pro kWh sind das 1.200 $ pro Tag. Eine Effizienzsteigerung von 25 % spart Ihnen 300 $ pro Tag bzw. über 100.000 $ pro Jahr. Doch es geht nicht nur um Strom – auch Verbrauchsmaterialien wie Schweißdraht und Kühlmittel spielen eine Rolle. Ineffiziente Maschinen verschwenden diese Ressourcen und erhöhen so die versteckten Kosten. Viele Hersteller übersehen diese laufenden Kosten bei der Budgetplanung für eine neue Maschine und konzentrieren sich lediglich auf den Anschaffungspreis. Das ist ein teurer Fehler.
2. Lösungen: Wie modernes Maschinendesign diese Schwachstellen beseitigt
Nachdem wir die Probleme identifiziert haben, sprechen wir nun über Lösungen. Wir von Foshan Jopar Machinery Co., Ltd. entwickeln seit Jahren Rohrwalzwerke, die genau diese Probleme lösen. Im Folgenden erfahren Sie, wie unsere Technologie jedes Problem direkt angeht.
Lösung 1: Fortschrittliche Schweißnahtsteuerungs- und Überwachungssysteme
Um Schweißfehler zu vermeiden, setzen wir ein geschlossenes Schweißregelungssystem ein, das Schweißparameter wie Stromstärke, Spannung und Schweißgeschwindigkeit kontinuierlich überwacht. Mithilfe von Sensoren und Echtzeit-Feedback passt sich das System automatisch an, um eine optimale Schweißqualität zu gewährleisten. Unsere Hochfrequenz-Schweißgeräte verfügen beispielsweise über eine präzise Impedanzregelung, die eine gleichmäßige Wärmeeinbringung auch bei schwankender Schweißgeschwindigkeit sicherstellt. Zusätzlich verwenden wir hochwertige Schweißwalzen und eine optimale Kühlung, um Porosität und unvollständige Verschmelzung zu verhindern. Das Ergebnis? Eine Schweißnaht, die den Normen ASTM A513 oder EN 10305 entspricht und eine Fehlerrate von unter 1 % aufweist. Für ein Werk mit einer Kapazität von 500 Tonnen pro Monat bedeutet das eine monatliche Einsparung von über 30.000 US-Dollar an Ausschuss und Nacharbeit.
Lösung 2: Robustes Design für maximale Verfügbarkeit und einfache Wartung
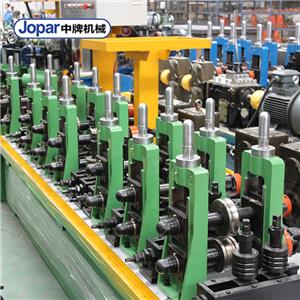
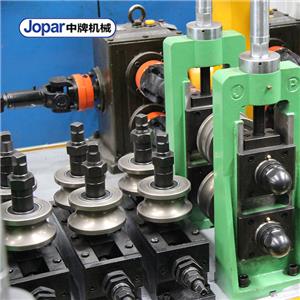
Wir konstruieren unsere Maschinen mit Blick auf einfache Wartung. Wichtige Komponenten sind leicht zugänglich, und wir verwenden Premiummarken für Antriebe, Lager und Steuerungen. Beispielsweise nutzt unsere Umformanlage gehärtete und geschliffene Wellen mit präzisionsgefertigten, lebensdauergedichteten Lagern, wodurch das Kontaminationsrisiko minimiert wird. Wir integrieren außerdem vorausschauende Wartungsfunktionen wie Vibrationssensoren an kritischen Lagern und Temperaturüberwachung an Motoren. Diese Systeme warnen Sie vor einem Ausfall, sodass Sie Wartungsarbeiten während geplanter Stillstandszeiten durchführen können. Bei sachgemäßer Wartung erreichen unsere Maschinen eine Verfügbarkeit von über 95 %, verglichen mit dem Branchendurchschnitt von 85 %. Das entspricht zusätzlichen 120 Produktionsstunden pro Monat – oder 2.400 Tonnen Mehrausstoß bei einem Walzwerk mit einer Kapazität von 20 Tonnen pro Stunde.
Lösung 3: Energieeffiziente Antriebe und Prozessoptimierung
Unsere Maschinen sind mit hocheffizienten Motoren und Frequenzumrichtern ausgestattet, die den Stromverbrauch an die tatsächliche Last anpassen. In einem typischen Rohrwalzwerk entfallen rund 60 % des Energieverbrauchs auf den Hauptantrieb. Durch den Einsatz von IE3- oder IE4-Motoren und die Optimierung des Getriebedesigns senken wir den Energieverbrauch um bis zu 15 %. Darüber hinaus optimiert unser intelligentes Steuerungssystem die Schweiß- und Kühlprozesse, um Abfall zu minimieren. So wird beispielsweise der Kühlmittelstrom automatisch an die Bandgeschwindigkeit und den Rohrdurchmesser angepasst, wodurch der Kühlmittelverbrauch um 20 % reduziert wird. Diese Einsparungen summieren sich schnell: Bei einem Walzwerk im 24/7-Betrieb können Sie jährlich über 50.000 US-Dollar an Energie- und Materialkosten einsparen.
Um die Auswirkungen dieser Lösungen zusammenzufassen, folgt hier eine Vergleichstabelle:
| Schmerzpunkt | Traditionelle Maschine | Jopar-Maschine |
|---|---|---|
| Schweißfehlerrate | 8-10% | <1% |
| Ungeplante Ausfallzeiten | 10-15 Stunden/Monat | <5 Stunden/Monat |
| Energieverbrauch | 500 kW (Basiswert) | 425 kW (15 % Reduzierung) |
| Jährliche Schrottkosten (500 t/Monat) | 384.000 US-Dollar | 48.000 US-Dollar |
| Jährliche Ausfallkosten | 480.000 US-Dollar | 160.000 US-Dollar |
3. Kundenerfolgsgeschichten: Echte Ergebnisse von echten Herstellern
Glauben Sie uns nicht einfach so. Hier sind einige Beispiele dafür, wie Foshan Jopar Machinery Rohrherstellern geholfen hat, ihre Betriebsabläufe zu transformieren.
Case Study 1: Schmidt Metalltechnik GmbH, Germany
Schmidt Metalltechnik, ein familiengeführtes Unternehmen, das Präzisionsstahlrohre für die Automobilindustrie herstellt, hatte mit Schweißfehlern an seiner 12 Jahre alten Maschine zu kämpfen. 10 % der Produktion mussten aussortiert werden, und es gab häufige Kundenreklamationen. Nach der Installation eines Jopar JTL-200 Hochfrequenz-Rohrwalzwerks sank die Fehlerrate auf 0,5 %, und die Produktionsgeschwindigkeit stieg um 20 %. „Die Jopar-Maschine hat für uns alles verändert“, sagt Produktionsleiter Klaus Schmidt. „Wir haben den Ausschuss um 90 % reduziert, und unsere Kunden haben den Qualitätsunterschied bemerkt.“ Die Investition amortisierte sich bereits nach 14 Monaten.
Fallstudie 2: American Tube & Pipe, USA
American Tube & Pipe, based in Houston, Texas, produces carbon steel tubes for the oil and gas sector. They were experiencing 15 hours of unplanned downtime per month due to drive failures. After switching to a Jopar JTL-300 machine with predictive maintenance features, downtime fell to 3 hours per month. “We’ve saved over $500,000 annually in lost production and repair costs,” says Mike Johnson, Plant Manager. “The reliability of the Jopar machine is unmatched.”
Case Study 3: TubeTech Industries, UK
TubeTech Industries, a manufacturer of structural tubes in Sheffield, UK, was concerned about rising energy costs. Their old machine consumed 550 kW at full load. After installing a Jopar JTL-250 with energy-efficient drives, their power draw dropped to 450 kW—an 18% reduction. “Our electricity bill went down by £60,000 per year,” says Sarah Thompson, Operations Director. “Plus, the machine is much quieter and cleaner, which our operators appreciate.”
Case Study 4: MetalForm A/S, Denmark
MetalForm, a supplier of tubes for the construction industry, needed to increase capacity without adding floor space. They purchased a Jopar JTL-150 that runs at 120 meters per minute, 30% faster than their previous machine. “We doubled our output on the same footprint,” says Lars Nielsen, CEO. “The Jopar team worked closely with us to customize the line for our specific tube sizes. Their expertise is invaluable.”
Case Study 5: Southern Steel Works, Australia
Southern Steel Works in Melbourne produces carbon steel tubes for the mining sector. They were facing frequent breakdowns and high maintenance costs. After a comprehensive audit, they upgraded to a Jopar JTL-180 with remote diagnostics. “The remote support from Jopar is fantastic,” says Emma Wilson, Maintenance Manager. “They can diagnose issues within minutes and guide us through fixes. Our maintenance costs have dropped by 40%.”
4. Applications and Partnerships: Where Jopar Machines Excel
Foshan Jopar Machinery Co., Ltd specializes in carbon steel tube making machines for a wide range of applications. Our machines are used to produce tubes for:
- Automotive: Exhaust systems, chassis components, and structural parts.
- Construction: Scaffolding, handrails, and structural framing.
- Oil and Gas: Line pipe and casing.
- Furniture: Frames, legs, and supports.
- HVAC: Ducting and refrigeration lines.
We are proud to partner with leading distributors and OEMs worldwide. For example, we supply tube mills to Thyssenkrupp Materials Processing Europe, a major steel distributor, and we have a strategic partnership with Roll-Kraft, a renowned tooling supplier, to ensure our machines are equipped with the best rolls and dies. These partnerships allow us to offer complete solutions that meet the highest standards of quality and reliability.
5. FAQ: Technical Answers for Engineers and Procurement Managers
Here are answers to some of the most common questions we receive from engineers and procurement managers.
Q1: What are the key factors to consider when selecting a carbon steel tube making machine for high-strength steel?
When working with high-strength steel (e.g., API 5L X70 or higher), the machine must have sufficient power and rigidity to handle the increased forming forces. Look for a mill with a robust gearbox and high-torque drives. The forming section should have individually driven stands with precise control to prevent edge buckling. Also, the welding system must be capable of high-frequency welding with precise heat input control to avoid cracking. At Jopar, we recommend our JTL-300 series for high-strength applications, which features a 300 kW drive and a closed-loop weld control system.
Q2: How does the machine ensure consistent tube roundness and straightness?
Consistent roundness and straightness are achieved through proper roll design and alignment. Our machines use a combination of forming rolls and Turks-head stands that gradually shape the strip without overstressing it. The final sizing stands use precision-ground rolls to calibrate the tube. We also incorporate laser measurement systems that continuously monitor tube dimensions and automatically adjust the rolls if deviations occur. This ensures that every tube meets the required tolerances, typically within ±0.1 mm for roundness and ±0.5 mm/m for straightness.
Q3: What is the typical lead time for a custom carbon steel tube making machine?
Lead time depends on the complexity and size of the machine. For a standard JTL-200, lead time is typically 4-5 months. For larger or customized machines, it can be 6-8 months. We work closely with our customers during the design phase to finalize specifications, and we provide regular progress updates. Our manufacturing facility in Foshan is equipped to handle orders of any size, and we have a dedicated project management team to ensure on-time delivery.
Q4: How do you handle after-sales support and spare parts?
We provide comprehensive after-sales support, including installation, commissioning, and training. Our engineers are available for on-site service or remote diagnostics. We maintain a stock of critical spare parts at our facility and can ship them within 24 hours in most cases. For customers in Europe and North America, we have partnered with local distributors to ensure quick access to parts. Additionally, we offer preventive maintenance contracts to keep your machine running at peak performance.
Q5: Can the machine be integrated with our existing production line and ERP system?
Yes, our machines are designed with Industry 4.0 compatibility in mind. They come with PLC controls and Ethernet interfaces that allow integration with your existing line and ERP system. We support common protocols such as OPC UA and Modbus TCP. Our software team can work with your IT department to ensure seamless data exchange for production tracking and predictive maintenance. This integration helps you optimize scheduling and reduce downtime.
6. Conclusion: Don’t Let Inefficiency Cost You Another Day
Your carbon steel tube making machine should be an asset, not a liability. If you’re experiencing weld defects, frequent downtime, or high energy costs, it’s time to take action. Foshan Jopar Machinery Co., Ltd offers advanced solutions that address these pain points head-on, with proven results from customers around the world. By investing in a modern, efficient machine, you can reduce scrap, increase uptime, and lower operating costs—improving your bottom line and your competitive edge.
Ready to learn more? Contact our sales engineers to discuss your specific requirements. We can provide a detailed technical proposal and a cost-benefit analysis tailored to your operation. Don’t let inefficiency eat into your profits—reach out today and discover how Jopar can help you achieve operational excellence.